我们上周开始关注热塑性复合材料的生产。PEEK变体熔点高达380°C至400°C,LMPEAK(低熔点PAEK)熔点超过305°C,熔化时粘度高(如蜂蜜),使干纤维浸泡法不可行。相反,加热的封闭模具将热量传递给基体,迫使复合材料成型,通常通过
液压压力作用于模具表面。
由于热塑性复合材料可以通过焊接连接,因此它们在制造复合材料机身时具有吸引力,而主要挑战是连接成千上万个零件。但由于需要封闭加热模具,且常伴有压力,使得用这种方法制作30至50英尺长的蒙皮变得困难。
当空客用热塑性复合材料焊接在一起(见图1)制作多功能机身演示件(MFFD)时,必须先在热压罐中对AFP原位固结的蒙皮进行后固结,然后再焊接长桁、夹子和框到该段。
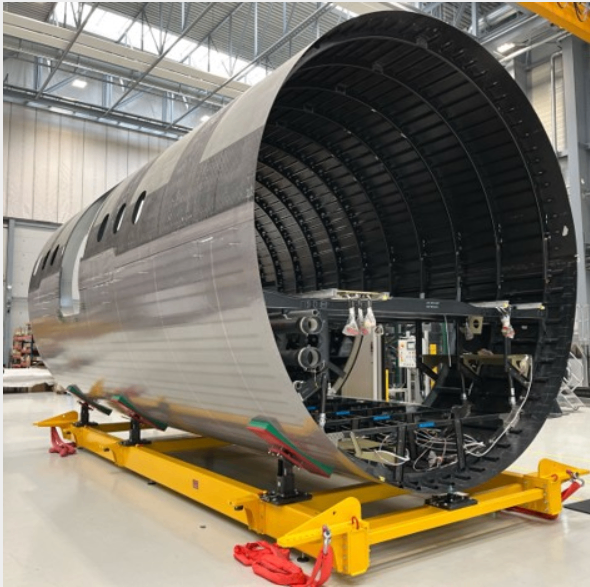
图1. 八米长单通道MFFD机身段。
制造大型热塑性复合材料零件
上周我们介绍了几种利用热量、压力和封闭模具的热塑性制造方法。这些方法用于生产图1中机身段的内部构件,这些构件可进行焊接组装。
为了制造机身蒙皮,MFFD项目采用了四分之一圆周凹模具,在该模具中,AFP系统应用热塑性胶带,并通过原位固结(即在荷兰航空航天研究机构NLR采用的压合点激光加热铺放技术)将其熔融固定到位(图2)。
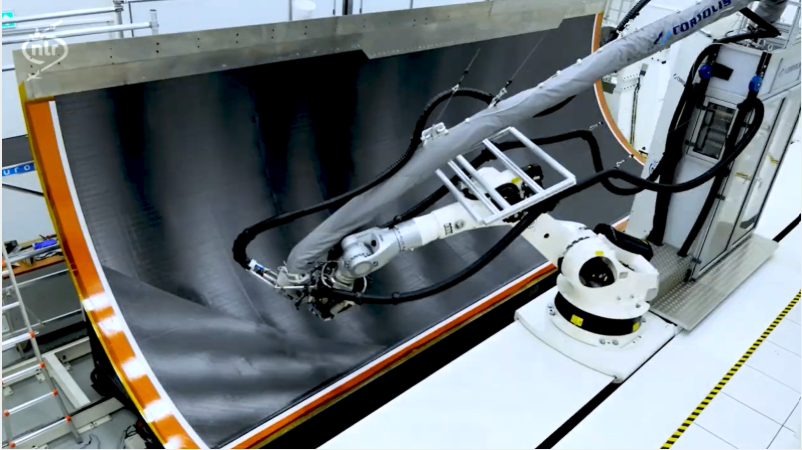
图2:一台AFP机器人将热塑性胶带应用于MFFD蒙皮铺层
随后,这些蒙皮在大型工装中通过焊接连接成下一代窄体飞机的下半机身蒙皮(图3)。
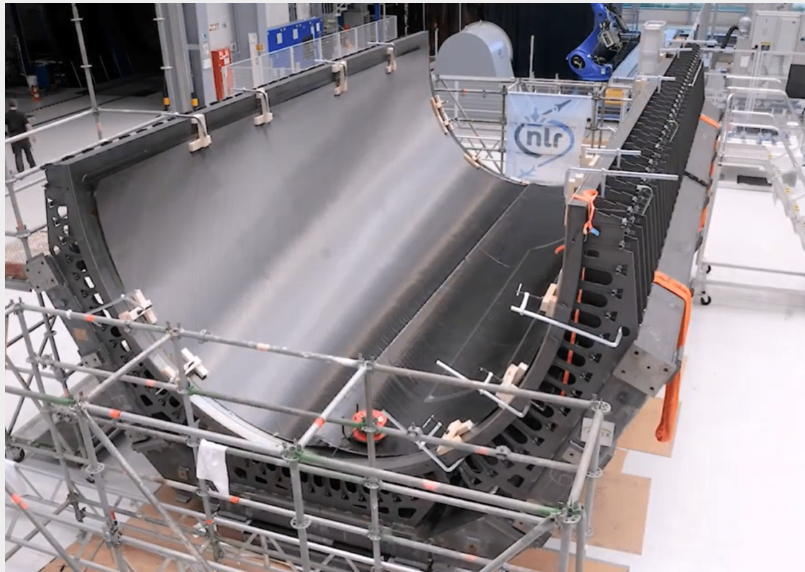
图3. 两个四分之一圆周蒙皮在大型工装中焊接在一起成为下半机身蒙皮。
随后,这些拼接好的蒙皮运往位于德国斯塔德的德国航空航天中心(DLR),并在7巴、400°C的 热压罐 中进行后固结处理(图4)。
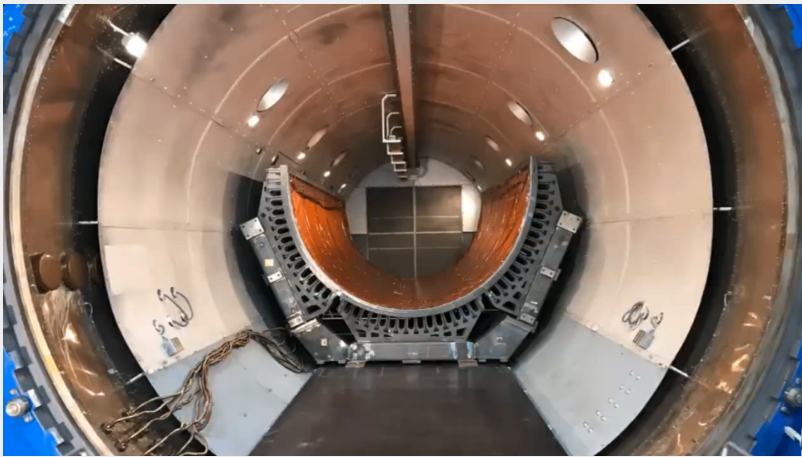
图4. MFFD下机身蒙皮在德国施塔德的热压罐中进行后固结处理。
进行后固结处理的原因在于,热塑性胶带的AFP(自动铺丝)工艺在头移动过程中存在胶带熔穿及铺层与胶带融合不足的问题。该工艺速度仅为热固性AFP的五分之一;即便如此,未经过后固化的强度仍低于完全固化复合材料的50%。这意味着必须进行后固化处理,通常在 热压罐中或经袋装和真空应用后在烘箱中进行。
低速AFP工艺及对后固结的需求,与MFFD(多功能机身演示件)和美国HICAM(NASA与工业界高速复合材料飞机制造项目)针对下一代窄体机开发高速、低成本复合材料结构技术的目标并不一致。
原位AFP固结的替代方法
另一种方法是使用封闭式加热模具,采用上周描述的技术制造蒙皮。这将生产出尺寸前所未有的封闭式模具。如果预制件以平铺AFP铺层的形式制造,模具还需作为压力模具,借助大型压机实现圆形形状。在平铺预制件上设置门、窗切口等将颇具挑战性,因为压制成型后难以在最终的蒙皮形状中实现正确的最终位置。
机身制造必须覆盖40至50米的长度,这需要将此蒙皮模具分为若干段。图2和图3展示了封闭式模具的尺寸概念。一旦模具制造完成且工艺得到验证,即可以极高的速率生产热塑性蒙皮。鉴于加热加压的高效率,大型压机可共享给多个分段模具,分批生产各分段蒙皮。
在为复合材料新一代窄体客机提供具有挑战性的热塑性机身蒙皮之前,必须研究、完善并证明这种巨型封闭式模具部件技术的经济可行性,因为需要大量昂贵的模具。
------ 完 ------
原文,《Bjorn’s Corner: Aircraft Structures, Part 22: Thermoplastic Production of Large Parts》 2026.10.9
杨超凡 2026.10.15
2026年12月11—12日,第十三届复合材料产业创新趋势发展交流会暨2026复合材料装备工艺及技术展览会将落地山东德州天衢国际会展中心。展会面积6800㎡,汇聚近300家展商、10000人次专业观众,配套50余场技术报告与多家复材工厂参观考察活动,现场还将设近千件复合材料制品展示区,并举办复材网25周年答谢晚宴。诚邀复材行业同仁共话前沿技术、对接产业链资源,携手把握新材料、新工艺、新装备发展机遇,共同推动复合材料产业高质量发展。12月,期待与您在德州相聚,共赴这场年度行业盛会。
观众扫码免费观展
声明:本站发布的文章,仅用于复合材料专业知识和市场资讯的交流与分享,不用于任何商业目的。任何个人或组织若对文章版权或其内容的真实性、准确性存有疑义,请第一时间联系我们。我们将及时进行处理。